Introducción
Cuando compramos un cartón de leche, una lata de conservas o un yogur en el
supermercado, rara vez pensamos en la tremenda maquinaria de ingeniería y
ciencia que hay detrás de ese envase. La industria alimentaria no es simplemente
una cadena de montaje masiva; es un despliegue tecnológico milimétrico diseñado
para garantizar dos grandes objetivos: la seguridad alimentaria y la conservación
de los nutrientes sin perder las propiedades organolépticas.
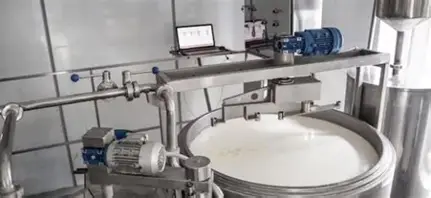
- Tratamientos térmicos: La seguridad de la pasterización y la esterilización
Uno de los mayores logros de la industria fue el desarrollo de tratamientos térmicos
precisos. Mediante la pasterización (calentar un líquido a una temperatura
específica durante pocos segundos), se destruyen los microorganismos patógenos
sin alterar drásticamente la estructura química ni el sabor del alimento. Procesos
más avanzados, como el sistema UHT (Ultra High Temperature), permiten que la
leche o los zumos se conserven durante meses a temperatura ambiente sin
necesidad de conservantes químicos, basándose únicamente en un control absoluto
del calor y el tiempo. - Envasado aséptico y tecnologías de atmósfera modificada
Proteger un alimento tras procesarlo es tan importante como cocinarlo bien. El
envasado aséptico esteriliza el envase y el producto por separado antes de unirlos
en un entorno totalmente estéril. Asimismo, tecnologías como la atmósfera modificada (MAP) sustituyen el oxígeno del interior de bandejas de carne o verduras frescas por una mezcla precisa de nitrógeno y dióxido de carbono, ralentizando de forma drástica la oxidación y la proliferación de hongos y bacterias.. Trazabilidad y control de calidad automatizado - En una planta de alimentos moderna, la seguridad no se deja al azar. Los sistemas de control de calidad utilizan desde detectores de metales y rayos X para evitar cuerpos extraños hasta sensores de infrarrojos cercanos (NIR) que analizan en milisegundos la humedad, la grasa y las proteínas de los lotes de producción.
- Además, los sistemas de trazabilidad permiten seguir el rastro de un ingrediente desde el campo de origen hasta el consumidor final en cuestión de segundos en caso de alerta.
- Conclusión: la industria alimentaria a menudo recibe críticas por su masificación, pero es la única vía tecnológica capaz de alimentar de forma segura a urbes de millones de personas cada día. Detrás de cada proceso industrial hay tecnólogos de los alimentos velando por la física, la química y la microbiología. Comprender esta maquinaria invisible nos ayuda a valorar el enorme esfuerzo técnico que hay detrás de un producto tan cotidiano como un vaso de leche.
- Bibliografía
- Fellows, P. J. (2017). Food Processing Technology: Principles and Practice.
Woodhead Publishing. - Barbosa-Cánovas, G. V., et al. (2005). Preservation Foods with Food Science
and Technology. CRC Press. - Singh, R. P., & Heldman, D. R. (2013). Introduction to Food Engineering.
Academic Press. - Jay, J. M., Loessner, M. J., & Golden, D. A. (2005). Modern Food Microbiology.
Springer Science & Business Media. (Fundamentos de control microbiológico en
la industria).
Herramienta de IA utilizada: Gemini (Google) para la investigación, condensación
de fuentes y redacción del artículo.
Qué bien explica toda la ingeniería que hay detrás de algo tan cotidiano como un cartón de leche o una conserva. Es muy interesante cómo se unen los tratamientos térmicos tipo pasterización o UHT, el envasado aséptico y las atmósferas modificadas con controles como los rayos X, los sensores NIR y la trazabilidad para asegurar calidad y conservación sin perder propiedades.